Как выбрать шкаф для окраски для производства?

Выбор оборудования для окраски начинается не с каталога, а с анализа реального производственного процесса. Шкаф для окраски должен соответствовать типу материала, размерам деталей, объему выпуска и требованиям к вентиляции. Малярный участок с металлическими корпусами, фильтрами и равномерным потоком работает иначе, чем небольшая зона для единственного ремонта.

Отраслевые данные подтверждают такое отношение. По оценке Grand View Research, мировой рынок лакокрасочных покрытий продолжает расти благодаря автомобильному, строительному и промышленному секторам. Это означает усиление требований к соблюдению норм и сокращение затрат на материалы. Европейский справочный документ BREF по поверхностной обработке органических растворителей отдельно учитывает вентиляцию, удаление загрязнений и энергоэффективность оборудования. Эти источники не представляют собой универсальную модель. Они задают техническую рамку.

На всякий случай важно проверить производительность вентилятора, скорость воздушного потока, класс фильтра, доступность обслуживания и пожарную безопасность. Слишком мощная вытяжка может увеличить расход краски. Слабая система сохранения аэрозоля в рабочей зоне. Это заметно по запаху, оседанию пыли и неровному слою на детали. Иногда мы слишком доверяем красивым паспортным цифрам. Лучше всего сопоставлять измерения с объектами, отзывами операторов и сервисными возможностями поставщиков. Идеального шкафа не существует. Есть решение, честность которого соответствует конкретному производству.

Как выбрать шкаф для окраски для производства?

Виды окрасочных шкафов и области их применения

Как выбрать шкаф для окраски для производства?

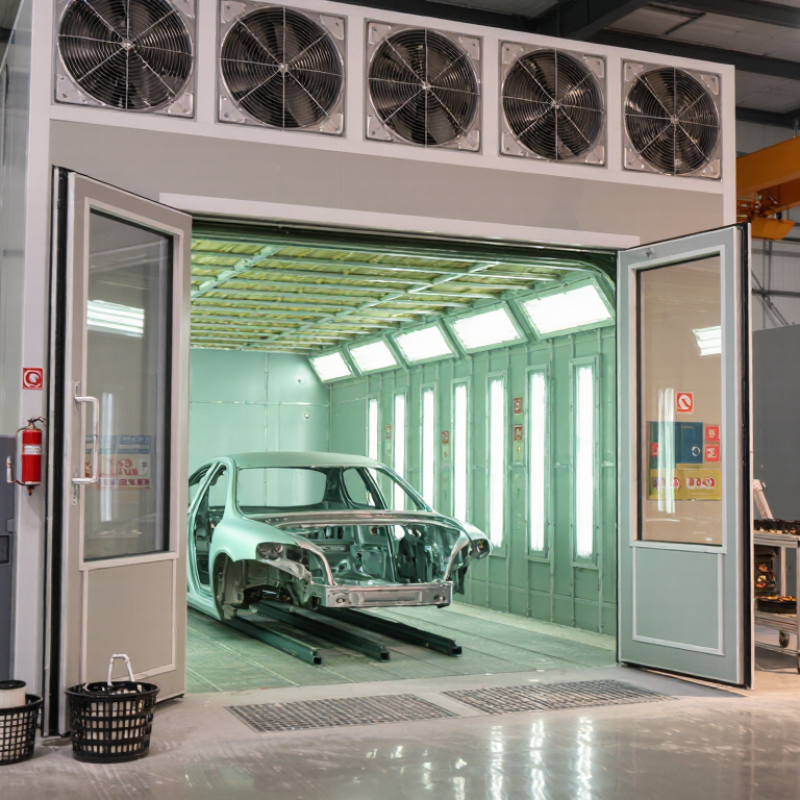
Виды окрасочных шкафов определяют качество покрытий, расходных фильтров и безопасность участка. Для жидких материалов в шкафу предусмотрена сухая фильтрация или водяная завеса. Сухие фильтры удобны при работе небольшого и среднего объема. Водяная завеса лучше удерживает аэрозоль при интенсивном распылении. Но она требует постоянного контроля воды и удаления остатков.

Для порошковой окраски используйте камеру с картриджными фильтрами. Они возвращают часть порошка в технологический цикл. По данным European Coatings Journal, эффективность удаления современных фильтров обычно составляет 99 процентов. Однако показатель зависит от состояния фильтра и скорости воздуха. Изношенный картридж меняет результат.

Конструкция также выбирается по деталям. Камера с вертикальным потоком подходит для крупных изделий. Боковой поток подходит для панелей и серийных окрасок. Для мелких деталей рационален компактный шкаф со столиком. Отчёты Агентства по охране окружающей среды США по контролю лакокрасочных изделий подчёркивают стабильную вентиляцию и исправную фильтрацию. При установке проектировщики иногда ориентируются только на размер изделия. Это ошибка. Следует учитывать тип краски, производительность распыления, режим смены фильтров и реальную нагрузку на вентиляцию. Пустая камера не показывает всю картину. Проверка должна проводиться при рабочем потоке и стандартном уровне.

Ключевые параметры выбора окрасочного шкафа

Как выбрать шкаф для окраски для производства?

Ключевые параметры выбора окрасочного шкафа

При выборе шкафа для окраски учитываются размеры детали, тип покрытия и рекомендуемую загрузку. Рабочая камера должна быть шире изделия минимум на 300–500 мм. Такой запас резкого движения пистолета и риск неравномерного слоя. Слишком большая камера тоже не всегда выгодна. Она увеличивает расход воздуха и электроэнергии.

Ключевой параметр — воздушный поток. Его рассчитывают по объему камеры, материалу покрытия и требованиям местных норм. На практике полезно проверить скорость воздуха анемометром после установки. Паспортных результатов бывает недостаточно. Фильтрация должна иметь несколько ступеней: предварительную и тонкую. Манометр показывает загрязнение фильтров. Это небольшая деталь, но она помогает вовремя заметить снижение производительности.

Важны освещение, шум, доступ к фильтрам и легкая очистка внутренних поверхностей. Герметичные светильники с естественной цветопередачей хронометра обеспечивают контроль и потеки. Корпус выбирают из материалов, устойчивых к растворителям и регулярной влажной уборке. Система вытяжек должна стабильно работать при частично заполненных фильтрах. Необходимо заранее проверить аварийное отключение и заземление. Некоторые производители недооценивают сервисный доступ. Работнику не следует требовать разбирать половину шкафа для замены фильтра.

Требования к вентиляции, фильтрам и безопасности

При выборе окрасочного шкафа для производства вентиляции важны внешние размеры. Воздух должен поступать через зону подачи и уносить аэрозоль к фильтрам. Застойные участки расположены по оседающей пыли на стенках и неравномерному покрытию деталей. Расчёт расхода воздуха осуществляется по типу краски, размерам камеры и направлению работы. Универсальные значения без проверки технологии часто приводят к заблуждению.

Фильтрация обычно включает несколько ступеней. Предварительный фильтр задерживает крупные частицы и продлевает срок службы следующего слоя. Фильтр для лакокрасочного аэрозоля удерживает мелкую пыль. Угловой элемент может ограничивать стабильность нижних паров, но не заменяет вытяжную вентиляцию. Для современных фильтров нужен понятный элемент управления. Рост оказывает воздействие из-за уменьшения тяги и появления запаха в помещении. В журнале отмечаются отметки о замене, нагрузке и выявленных нарушениях.

Безопасность начинается с заземления металлических частей и защиты от искрообразования. Электрооборудование выбирают с учетом взрывоопасной среды и требований местных норм. Дверь, вентилятор и подача материала должны работать по согласованию. При отказе от вытяжки процесс должен остановиться. Это важная деталь. В качестве примера персонал иногда отключает блокировку радиационной скорости, и такая экономия быстро становится ошибкой. Нужна регулярная очистка, проверка воздуховодов и обучение сотрудников. Даже хороший шкаф не компенсирует переполненность фильтра, открытые ёмкости и отсутствие контроля.

Как выбрать покрасочную камеру для производства

На диаграмме показан расчетный расход вытяжного воздуха, необходимый для различных площадей проемов покрасочной камеры при эталонной скорости потока 0,51 м/с (100 фут/мин), которая обычно используется в качестве минимального эталонного значения вентиляции для открытых покрасочных камер. Фактический расчет также должен учитывать тип краски, опасность растворителей, загрузку фильтра, приток воздуха, противопожарную защиту и применимые местные правила.

Оценка производительности, габаритов и энергоэффективности

При выборе шкафа для окраски важно оценивать не только внешний размер. Производительность должна соответствовать объему рабочей зоны и типу переносного покрытия. Для мелких деталей может захватываться 3000–5000 м³/ч, а для крупных изделий требуется более видимый воздушный поток. Слабая вентиляция оставляет аэрозоль в рабочей зоне. Это опасно для персонала и ухудшает качество поверхности.

Габариты проверяются по трем параметрам: длина детали, высота и пространство для свободного движения воздуха. Между изделиями и стенками желательно сохранять технологический зазор. Слишком большой шкаф тоже не всегда выгодно. Он потребляет больше энергии и усложняет обслуживание. Учитывайте размеры фильтров, дверей и доступа к вентиляционному узлу. На производстве это часто упускают.

Советы: сравнивайте реальный расход воздуха, а не только мощность двигателя. Проверьте наличие регулировки скорости и датчиков перепада давления. Они помогают вовремя заметить загрязнение фильтра. Энергоэффективность зависит от герметичности, автоматики и режима работы. Частотный регулятор потребления при неполной работе. Уменьшение теплообменника может привести к потерям тепла в теплом помещении. Но его обслуживание требует дополнительных затрат. Стоит заранее закрыть расходы на электроэнергию, фильтры и обслуживание вентиляции в течение года. Иногда более дешёвая модель оказывается менее экономичной.

Проверка соответствия нормам и условиям эксплуатации

Как выбрать шкаф для окраски для производства? Проверка соответствия нормам и условиям эксплуатации

Шкаф для окраски выбирают не по размеру, а по рискам конкретного процесса. Проверьте тип материалов, расход растворителя, температуру суши и направление загрузки. Важны герметичность камеры, направление воздушного потока и доступность фильтров. В соответствии с требованиями NFPA 33 для многих окрасочных зон ориентиром служит скорость воздуха около 0,5 м/с. Однако точное значение зависит от конструкции и технологической операции. Ошибка в расчёте создаётся застойных паров возле рабочего места. Это уже не вопрос качества покрытия.

низкие отчёты OSHA ЕС регулярно отмечают, что химические факторы являются причиной возникновения профессиональных процессов. Поэтому запросите у поставщика протоколы проверки вентиляции, электробезопасности и огнестойкости. Проверьте оборудование с действующими национальными нормами, паспортом помещений и фактической отделкой. В родном паспорте иногда выглядит эффектно, но не отражает реальную производительность фильтра. Проверка анемометра после монтажа обязательна. Лучше измерить несколько зон, включая часть камеры.

Советы: оставьте доступ к фильтрам и вентиляторам. Запишите допустимый расход материала. Проверьте аварийное отключение и сигнализацию. Не переносите бытовые решения в промышленную зону. Влажность и температура также влияют на покрытие. Иногда именно климат помещения обеспечивает стабильность процесса. Ее?